|
|

Автор статьи:
Денис Псарев
руководитель направления систем инспекции полосы, АО «Северсталь-инфоком»
|
|
|
Замена зарубежного программного обеспечения на промышленном предприятии редко сводится просто к установке нового продукта. Особенно если речь идет о системе инспекции поверхности металлопроката, которая в реальном времени получает данные с производственной линии, обнаруживает дефекты и передает результаты операторам и смежным информационным системам. В такой ситуации необходимо заменить не отдельную программу, а работающий производственный контур: программное обеспечение, алгоритмы обнаружения дефектов, интеграции с оборудованием, накопленные данные и привычные сценарии работы сотрудников.
В статье разберем практический подход к импортозамещению систем инспекции поверхности металлопроката без остановки производственного процесса. Материал подготовлен на основе продуктовой экспертизы команды «Северсталь-инфокома» и опыта эксплуатации решений для автоматизированного контроля поверхности на металлургических предприятиях.
Статья предназначена для руководителей производственных и ИТ-подразделений, специалистов по автоматизации, цифровизации и качеству, которые планируют заменить зарубежную систему инспекции поверхности, модернизировать существующий контур контроля или внедрить новое программно-аппаратное решение.
Рассмотрим, из каких компонентов состоит система инспекции, какие сценарии перехода возможны при сохранении или замене оборудования, как проверить интеграции, настроить модели компьютерного зрения и организовать поэтапный промышленный запуск.
Практический эффект автоматизированной инспекции заключается в том, что система в реальном времени выявляет дефекты поверхности, формирует цифровую карту дефектов рулона и передает результаты контроля в связанные производственные системы.
В статье не рассматриваются общий обзор рынка отечественного ПО, подробный анализ законодательства об импортозамещении, сравнение поставщиков и универсальные подходы к миграции корпоративных информационных систем.
Что именно приходится заменять при импортозамещении системы инспекции поверхности
На современных прокатных агрегатах визуального контроля оператора недостаточно. Полоса может двигаться со скоростью до 20 м/с, поэтому стабильно обнаруживать небольшие поверхностные дефекты вручную невозможно.
Для этого используются автоматизированные системы инспекции. Камеры непрерывно снимают поверхность движущегося металла, программное обеспечение анализирует изображения и определяет наличие дефектов.
Однако промышленная система инспекции поверхности — это не только камеры.
В рабочий контур обычно входят:
- промышленные камеры и осветительное оборудование;
- вычислительные серверы;
- программное обеспечение обработки изображений;
- модели компьютерного зрения;
- алгоритмы классификации и дополнительной обработки дефектов;
- интеграции с ПЛК и системами сбора сигналов;
- интерфейс оператора;
- базы данных и история результатов инспекции;
- интерфейсы обмена со смежными производственными системами.
Все эти компоненты работают как единая цепочка: оборудование формирует исходные данные, программная часть обрабатывает и классифицирует изображения, оператор получает результаты инспекции, а информация о дефектах передается в другие производственные системы. Поэтому при импортозамещении важно определить не только, какое ПО требуется заменить, но и какие элементы существующего контура необходимо сохранить и с чем должно интегрироваться новое решение.
При этом предприятие не всегда должно начинать с полной замены существующей системы. В зависимости от состояния оборудования возможны разные сценарии: заменить только устаревшее ПО, внедрить новый программно-аппаратный комплекс или использовать специализированное решение для особо сложных условий инспекции.
Поэтому при замене зарубежного решения необходимо сначала понять, какую часть существующего контура действительно требуется заменить.
Например, если камеры и серверное оборудование продолжают выполнять свои функции, полная реконструкция системы может быть избыточной. В некоторых случаях достаточно заменить закрытое или устаревшее программное обеспечение, сохранив установленную аппаратную базу.
Именно поэтому выбор сценария миграции должен начинаться не с выбора продукта, а с аудита существующей системы. Он помогает понять, какие элементы текущего контура можно сохранить, какие потребуется заменить и какие интеграции критично воспроизвести.
Следующий шаг — определить требования уже к будущей системе: какие задачи контроля она должна решать, какие данные обрабатывать и какие результаты выдавать пользователям и смежным производственным системам.
Какие задачи должна решать современная система инспекции поверхности
Основная задача такой системы — обнаруживать поверхностные и кромочные дефекты непосредственно во время производства.
В платформе инспекции поверхности «Северсталь-инфокома» для этого используется комплекс промышленных камер и вычислительных серверов. Изображения обрабатываются моделями компьютерного зрения, которые определяют наличие и тип дефекта.
Но обнаружение дефекта — только первый этап.
Создание цифровой карты дефектов
По результатам инспекции формируется карта дефектов рулона. Для каждого обнаруженного события могут фиксироваться:
- тип дефекта;
- его размер;
- координаты;
- сторона полосы.
Таким образом предприятие получает цифровой паспорт состояния поверхности конкретного рулона, а не только сигнал оператора о найденном несоответствии.
Это особенно важно при анализе претензий заказчиков и поиске причин появления дефектов.
Поиск периодических дефектов
Отдельная задача — определение повторяющихся дефектов.
Периодичность может быть связана, например, с состоянием валков или возникновением технологического сбоя. Поэтому после первичного обнаружения изображения дополнительно обрабатываются алгоритмами и постфильтрами.
В системе правила обработки могут настраиваться с учетом особенностей конкретного производства.
Интеграция с производственным контуром
Система инспекции не должна существовать изолированно.
Она получает информацию с ПЛК агрегата, системы сбора сигналов и собственных камер, а результаты контроля могут использоваться в других цифровых системах предприятия.
Поэтому при импортозамещении одной из ключевых характеристик становится наличие открытых API и возможность интеграции решения с существующей инфраструктурой.
Не всегда нужна полная замена: три сценария перехода
Одна из ошибок при планировании импортозамещения — считать, что зарубежную систему обязательно необходимо заменить целиком.
На практике сценарий зависит от состояния установленного оборудования, требований к точности инспекции и особенностей производства.
В продуктовой линейке платформы инспекции поверхности предусмотрено три варианта решения этой задачи.
Сценарий 1. Сохранить оборудование и заменить программное обеспечение
Если на агрегате уже установлены работоспособные камеры и вычислительные серверы, но используемое ПО устарело, закрыто для развития или больше полноценно не поддерживается, нет необходимости сразу демонтировать всю систему.
Для такого сценария предназначена ВЕРА — программное решение, которое устанавливается поверх существующей аппаратной инфраструктуры.
Предприятие сохраняет оборудование, но получает новое ПО для обработки результатов инспекции.
Такой вариант позволяет снизить объем изменений в производственном контуре и быстрее перейти на новое решение.
Он может использоваться и как первый этап модернизации: проверить технологический и экономический эффект, а затем при необходимости перейти к полноценной замене комплекса.
Сценарий 2. Заменить систему полностью
Если существующая аппаратная база не обеспечивает необходимого качества инспекции или предприятие планирует комплексную модернизацию, используется полноценный программно-аппаратный комплекс СИП.
В него входят камеры, серверы, контроллеры и программное обеспечение.
Решение рассчитано на обнаружение дефектов от 1 мм и позволяет учитывать цвет дефекта, что может быть существенно при контроле продукции с требованиями к лицевой поверхности.
В этом случае заказчик получает единый комплекс, в котором аппаратная и программная части изначально проектируются для совместной работы.
Сценарий 3. Организовать инспекцию в сложных условиях
Для участков, где предъявляются повышенные требования к обнаружению небольших дефектов или условия съемки осложнены нестабильным освещением и помехами, предусмотрена система ЭЛИС.
Это также программно-аппаратный комплекс, но рассчитанный на специализированные задачи. Решение позволяет выявлять дефекты размером от 0,15 мм.
Таким образом, импортозамещение системы инспекции не обязательно должно происходить по принципу «старый комплекс полностью демонтировали — новый установили». Можно подобрать вариант миграции исходя из реального состояния производственного контура.
Как подготовить переход на отечественную систему инспекции
После выбора подходящего сценария — программной модернизации, полной замены комплекса или внедрения специализированного решения — начинается подготовка непосредственно к миграции.
На этом этапе важно зафиксировать текущее состояние системы, определить требования к будущему решению и понять, какие элементы производственного контура необходимо сохранить без изменений. Для промышленного предприятия это особенно важно: система инспекции связана не только с программным обеспечением, но и с камерами, вычислительной инфраструктурой, ПЛК, производственными данными, интерфейсами операторов и смежными информационными системами.
Поэтому подготовку к переходу лучше начинать не с настройки нового решения, а с последовательного анализа существующей инфраструктуры. Это позволяет заранее определить ограничения проекта, объем необходимых изменений и участки, где миграция может повлиять на стабильность производства.
1. Провести аудит существующей системы
Первый шаг — подробно описать, как сегодня устроен и работает действующий контур инспекции поверхности. Аудит нужен, чтобы понять, какие его компоненты можно сохранить, какие потребуется заменить и какие зависимости необходимо учесть при переходе.
Необходимо зафиксировать:
- какое оборудование используется;
- какие камеры и серверы установлены;
- откуда система получает технологические данные;
- с какими ПЛК и информационными системами она связана;
- какие виды дефектов контролируются;
- какие классификаторы и правила используются;
- какие данные накоплены за время эксплуатации;
- какие результаты системы используются оператором и другими подразделениями.
Особое внимание стоит уделить тем компонентам, от которых зависит выбор сценария перехода. Например, если существующие камеры, серверы и периферийное оборудование соответствуют требованиям, предприятие может сохранить аппаратную часть и заменить только программное обеспечение. Если ограничения связаны с качеством изображения, вычислительными ресурсами или возможностями оборудования, может потребоваться переход на новый программно-аппаратный комплекс.
Также важно заранее описать все интеграции и используемые данные. Это позволит определить, какие связи необходимо воспроизвести в новой системе, какие исторические данные сохранить и какие пользовательские сценарии должны работать без изменений после миграции.
Важно! От результатов аудита зависит сама архитектура будущего решения.
Если аппаратная часть остается пригодной для дальнейшей эксплуатации, предприятие может рассматривать программную модернизацию. Если ограничения связаны уже с возможностями камер, вычислительной инфраструктуры или условиями съемки, потребуется замена комплекса.
2. Определить требования к инспекции
Просто повторить функциональность старой системы недостаточно.
На этом этапе полезно определить, какие задачи предприятие хочет решить после модернизации:
- какой минимальный размер дефектов требуется обнаруживать;
- какие типы и классы дефектов необходимо различать;
- требуется ли учитывать цвет дефекта;
- необходимо ли выявлять периодические дефекты;
- какие данные система должна получать от производственного оборудования;
- какие результаты необходимо передавать в смежные системы;
- какие данные и отчеты нужны оператору и другим подразделениям;
- требуется ли удаленное управление периферийным оборудованием.
Так предприятие формирует требования уже не к «аналогу зарубежного ПО», а к будущему производственному процессу контроля качества.
3. Проверить интеграции
Одна из наиболее рискованных частей миграции — взаимодействие нового решения с существующей производственной инфраструктурой.
Система инспекции должна не только корректно обнаруживать и классифицировать дефекты, но и получать необходимые технологические сигналы, связывать их с изображениями и передавать результаты дальше по производственному контуру. Ошибка на любом из этих этапов может привести к тому, что данные будут обрабатываться некорректно или окажутся недоступны смежным системам и пользователям.
Поэтому до промышленного запуска необходимо проверить:
- получение данных с ПЛК — система должна корректно принимать технологические сигналы и использовать их при обработке результатов инспекции;
- взаимодействие с системой сбора сигналов — важно проверить полноту, последовательность и корректную привязку поступающих производственных данных;
- работу камер и периферийного оборудования — необходимо убедиться, что система стабильно получает изображения и может управлять связанным оборудованием;
- передачу результатов через API — данные о выявленных дефектах должны корректно передаваться во внешние системы в согласованном формате;
- работу пользовательского интерфейса — оператор должен получать актуальные результаты инспекции и необходимую информацию для контроля процесса;
- обмен со смежными системами — необходимо проверить весь маршрут данных от системы инспекции до других решений, которые используют результаты контроля качества.
Для интеграции платформы инспекции со сторонними решениями предусмотрены открытые API. Также система позволяет удаленно управлять периферией — камерами, осветителями, объективами и программируемыми логическими контроллерами.
4. Настроить модели под конкретное производство
Даже при работе с похожими видами металлопроката условия съемки и характер дефектов на разных предприятиях отличаются. На результат могут влиять освещение, скорость линии, особенности поверхности, сортамент и набор дефектов, которые критичны именно для конкретного производства.
Поэтому модели компьютерного зрения необходимо адаптировать под реальные данные заказчика. Такая настройка может включать несколько этапов:
- первичную адаптацию модели — обучение и настройку на изображениях, полученных с конкретной производственной линии;
- применение постфильтров и правил переклассификации — дополнительную обработку результатов, которая помогает учитывать особенности технологического процесса и требования предприятия;
- дообучение после запуска — добавление новых примеров в датасет при появлении новых типов дефектов, изменении сортамента или условий съемки.
Например, дефект, который для одного вида продукции считается критичным, для другого может иметь иной приоритет или требовать другой классификации. Поэтому важно не только добиться требуемой точности на этапе внедрения, но и предусмотреть возможность дальнейшей корректировки моделей.
По мере накопления новых данных систему можно дообучать и адаптировать под изменения производства. Это позволяет сохранять качество автоматизированной инспекции даже при изменении продукции, оборудования или условий съемки.
Как провести переход без остановки производства
Для прокатного производства критично не просто внедрить новую систему, а провести переход без существенного влияния на работу производственной линии.
Поэтому миграцию целесообразно строить поэтапно.
Сначала проверить решение на реальных данных
До переключения рабочего процесса необходимо проверить, насколько корректно система обнаруживает и классифицирует дефекты именно в условиях конкретной производственной линии.
Для этого используют реальные изображения поверхности и производственные данные заказчика. На таком наборе можно оценить, какие дефекты система выявляет стабильно, где возникают ложные срабатывания, какие классы требуется дополнительно уточнить и насколько результаты соответствуют требованиям службы качества.
Например, если на конкретном сортаменте система уверенно обнаруживает дефекты, но часть из них относит к соседнему классу, это можно скорректировать до промышленного запуска за счет дополнительной настройки модели, постфильтров или правил переклассификации.
Такой подход позволяет проверить не абстрактную точность модели, а ее работу в реальных условиях производства — с конкретным металлопрокатом, оборудованием, освещением и характерными для предприятия дефектами.
Затем проверить полный контур
Следующий этап — тестирование не только модели, но и всей цепочки взаимодействия системы с производственным контуром.
На практике важно проверить не отдельные функции по отдельности, а полный маршрут прохождения данных:
- как система получает сигнал и изображение,
- как выполняется обработка и классификация дефектов,
- как формируется карта дефектов,
- что видит оператор и в каком виде результаты передаются во внешние системы предприятия.
Именно на этом этапе можно выявить узкие места, которые не всегда заметны при локальной проверке отдельных модулей: задержки передачи данных, ошибки интеграции с оборудованием, некорректную визуализацию результатов, расхождения в классификации дефектов или сбои при выгрузке информации в смежные ИТ-системы.
Ниже показана общая принципиальная схема полного контура работы системы инспекции поверхности, которую необходимо проверить при тестировании перед промышленным запуском.
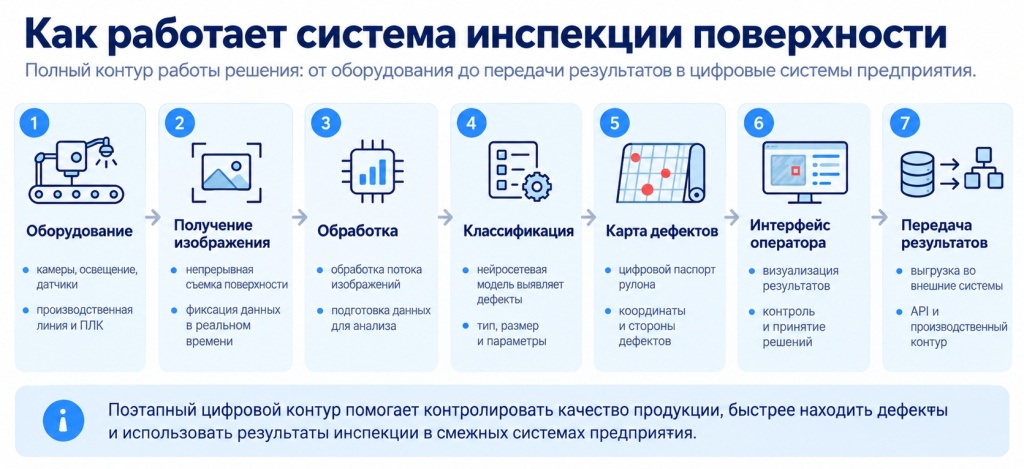
Именно проверка всего этого маршрута позволяет выявить проблемы до полноценного промышленного запуска.
После этого переводить систему в промышленную эксплуатацию
Если результаты испытаний соответствуют требованиям, систему переводят в промышленную эксплуатацию.
При этом запуск не завершает работу с решением: после внедрения требуется его дальнейшее сопровождение и адаптация под изменения производства.
Что происходит с системой после внедрения
Для промышленного программного обеспечения особенно важна возможность дальнейшего развития. После запуска условия работы системы не остаются неизменными: предприятие может выпускать новый сортамент, менять требования к качеству продукции, модернизировать оборудование или сталкиваться с ранее нехарактерными дефектами.
Поэтому сопровождение системы инспекции включает не только техническую поддержку, но и ее адаптацию под изменения производства. После запуска могут потребоваться:
- дообучение моделей под новые дефекты — например, если в производстве появился тип дефекта, которого не было или было недостаточно в первоначальном наборе данных;
- настройка новых алгоритмов постобработки — позволяет учитывать дополнительные закономерности и производственные условия, которые важны для конкретного предприятия;
- изменение правил классификации — например, если для нового сортамента требуется иначе относить обнаруженные дефекты к классам или учитывать дополнительные критерии качества;
- подключение дополнительных интеграций — может потребоваться при модернизации цифрового контура предприятия или подключении новых производственных и информационных систем;
- анализ новых наборов данных — помогает оценивать, насколько корректно модели работают после изменений продукции, оборудования или условий съемки;
- ручная разметка сложных дефектов — применяется для случаев, которые модель определяет недостаточно уверенно и которые необходимо добавить в данные для последующего дообучения;
- контроль качества работы моделей — позволяет отслеживать изменение точности со временем и вовремя выявлять деградацию модели при изменении входных данных или производственных условий.
Например, для решений ВЕРА, СИП и ЭЛИС доступен платформенный пакет, который включает инструменты контроля качества моделей компьютерного зрения, их дообучения, мониторинга деградации, автоматического сбора сложных примеров для последующей разметки, анализа датасетов и технической поддержки в рамках SLA.
Таким образом, внедрение системы инспекции — это не разовая замена зарубежного ПО, а начало дальнейшего развития цифрового контроля качества вместе с производством. По мере изменения продукции и технологического процесса систему можно адаптировать, сохраняя ее применимость к актуальным задачам предприятия.
Как оценивать эффект от перехода
Эффект от внедрения системы инспекции нельзя оценивать только по количеству обнаруженных дефектов. Для предприятия важнее то, как более точный и стабильный контроль отражается на качестве продукции, работе производственных подразделений и экономических показателях.
При оценке результата можно учитывать:
- количество претензий со стороны клиентов — снижение числа рекламаций показывает, насколько эффективнее предприятие выявляет проблемы с качеством до отгрузки продукции;
- объем продукции, переведенной в брак — система помогает точнее выявлять и локализовать дефекты, а накопленные данные могут использоваться для анализа причин их возникновения;
- скорость разбора рекламаций — цифровая карта дефектов позволяет восстановить информацию по конкретному рулону и быстрее проверить, какие отклонения были зафиксированы во время производства;
- стабильность результатов контроля между сменами — автоматизированная инспекция снижает зависимость качества проверки от человеческого фактора и конкретного оператора;
- время на анализ рулона — цифровые данные о выявленных дефектах позволяют быстрее находить нужную информацию и анализировать результаты инспекции;
- прослеживаемость истории дефектов — сохраненные данные дают возможность анализировать качество продукции в динамике и сопоставлять результаты по отдельным рулонам, сортаментам и периодам;
- зависимость от внешнего поставщика — собственное ПО, возможность доработки системы и ее дальнейшего сопровождения снижают риски, связанные с доступностью зарубежной технической поддержки и развитием закрытых решений.
По данным нашей команды платформы инспекции поверхности, включающей решения ВЕРА, СИП и ЭЛИС, в эксплуатации уже находятся 14 систем. Подтвержденное снижение количества клиентских претензий превышает 30%, а экономический эффект только от этого фактора составляет более 200 млн рублей.
Эти показатели относятся к реализованным проектам и не являются гарантированным результатом для любого предприятия. Фактический эффект зависит от исходного состояния системы контроля качества, особенностей производства, выбранного сценария внедрения и задач конкретного предприятия.
А что с требованиями импортозамещения?
Для части промышленных предприятий переход на отечественное ПО связан не только с задачами модернизации, но и с требованиями технологической независимости и безопасности критической информационной инфраструктуры.
Базовые требования в этой сфере задает Федеральный закон № 187-ФЗ «О безопасности критической информационной инфраструктуры Российской Федерации». Он регулирует вопросы безопасности КИИ и распространяется в том числе на организации, работающие в металлургической промышленности.
Дополнительно для значимых объектов КИИ действует Указ Президента РФ № 166 от 30 марта 2022 года «О мерах по обеспечению технологической независимости и безопасности критической информационной инфраструктуры Российской Федерации», который устанавливает требования, связанные с использованием иностранного программного обеспечения на таких объектах. В 2025 году в указ также вносились изменения.
При этом сам по себе факт работы предприятия в металлургической отрасли не означает, что любая используемая информационная система автоматически относится к значимым объектам КИИ. Статус конкретной системы и применимые к ней требования необходимо определять отдельно с учетом ее функций, категории значимости и места в инфраструктуре предприятия.
Поэтому для проекта замены системы инспекции поверхности практический вопрос шире формального соответствия требованиям: необходимо определить, какой производственный контур предприятие должно сохранить, какую часть зарубежного решения заменить и как выполнить переход без ухудшения качества контроля продукции.
От замены ПО — к собственной цифровой системе контроля поверхности
Импортозамещение системы инспекции поверхности не обязательно означает полную замену оборудования и одномоментный переход на новый программно-аппаратный комплекс.
Предприятие может выбрать подходящий сценарий исходя из текущей инфраструктуры:
- сохранить существующее оборудование и заменить программное обеспечение;
- внедрить полноценный программно-аппаратный комплекс;
- использовать специализированную систему для наиболее сложных условий контроля.
Ключевой принцип во всех случаях одинаков: сначала необходимо изучить работающий производственный контур, затем определить требования к инспекции, проверить модели и интеграции и только после этого переводить решение в промышленную эксплуатацию.
Подробнее о возможностях платформы инспекции поверхности и вариантах ВЕРА, СИП и ЭЛИС можно узнать на странице решения: https://it.severstal.com/products/platforma-inspektsii/
Также важную роль в цифровом контуре предприятия играют системы управления производственными процессами, которые помогают связывать различные этапы работы производства.
Подробнее о решениях MES: https://it.severstal.com/products/mes/
Грамотно организованный переход на отечественное ПО позволяет не просто заменить зарубежные инструменты, но и сформировать более устойчивую цифровую среду предприятия, готовую к дальнейшей модернизации и развитию.