|
|

Автор статьи:
Денис Псарев
руководитель направления систем инспекции полосы, АО «Северсталь-инфоком»
|
|
|
Цифровая аттестация металлопроката — это оценка соответствия готовой продукции установленным требованиям с использованием данных автоматизированного контроля. Автоматизированная оценка дефектов и качества поверхности металлопроката по единым критериям снижает зависимость результатов аттестации от субъективных решений и обеспечивает прослеживаемость контроля каждого рулона. При производстве рулонной стали, например, такой подход помогает обнаруживать дефекты поверхности, фиксировать их характеристики и использовать результаты проверки для решения о допуске рулона к отгрузке.
В этой статье разбираем последовательность цифровой аттестации: от инспекции движущейся стальной полосы и формирования карты дефектов до применения критериев годности и обмена данными с производственными системами. Отдельно объясняем, когда решение может приниматься автоматически, а когда его должен подтвердить специалист ОТК.
Материал опирается на технологическую экспертизу «Северстали» и наш опыт внедрения систем автоматического контроля качества на производстве рулонной стали. Он предназначен для руководителей металлургических предприятий и производственных подразделений, специалистов по цифровизации и управлению качеством.
В статье не рассматриваются методики лабораторных испытаний, подробные процедуры обязательной сертификации и юридические особенности оформления сопроводительных документов.
Что такое цифровая аттестация металлопроката и какие задачи она решает
Как на этапе производства, так и перед отгрузкой производитель проверяет соответствие металлопродукции требованиям стандартов, технических условий и конкретного заказа. Для рулонной стали это могут быть состояние поверхности, геометрические параметры, механические свойства и химический состав. Проверка поверхности — важная, но не единственная часть общего контроля качества металлопроката.
При традиционном подходе специалисты ОТК оценивают результаты измерений и испытаний, осматривают металл и рассматривают выявленные отклонения. Однако на высокой скорости обработки полосы невозможно одинаково внимательно проверить каждый участок поверхности вручную. Кроме того, оценка спорных повреждений может различаться между сменами.
Цифровая аттестация связывает результаты автоматической инспекции с требованиями к конкретному рулону. Это позволяет:
- Получать более полную картину состояния контролируемой поверхности. Система фиксирует обнаруженные дефекты, их размеры и расположение по длине полосы. Например, можно определить, ограничиваются ли повреждения небольшим участком или встречаются на протяжении всего рулона.
- Применять единые правила оценки дефектов независимо от смены. Автоматика сопоставляет выявленные отклонения с заранее установленными критериями качества. Например, царапина определённого размера будет оцениваться по одинаковым правилам независимо от того, какой оператор работает на линии.
- Сохранять историю проверки каждого рулона. Результаты инспекции привязываются к конкретной единице продукции и остаются доступными для последующего анализа. Если через несколько месяцев потребуется уточнить состояние поверхности при производстве, специалисты смогут обратиться к сохранённой карте дефектов.
- Быстрее определять необходимость доработки или дополнительной инспекции. На основе расположения и характеристик дефектов можно выявлять участки, требующие внимания. Например, при обнаружении локального повреждения система поможет определить его координаты для последующего решения об удалении дефектного участка.
- Использовать результаты контроля при подготовке отгрузки и рассмотрении претензий. Данные цифровой инспекции могут передаваться в производственные системы и учитываться при оценке готовности продукции к поставке. Если покупатель впоследствии заявит о дефекте, сохранённые результаты помогут установить, был ли он обнаружен ещё на производстве.
При этом аттестация не равнозначна сертификации. А автоматическая инспекция поверхности не заменяет остальные обязательные испытания: итоговое решение должно учитывать все нормируемые характеристики продукции.
Как система автоматического контроля качества проверяет рулон стали
Цифровая аттестация начинается со сбора достоверной информации о состоянии металла. Система автоматического контроля качества наблюдает за полосой непосредственно на производственном агрегате и передаёт данные в программный контур анализа. Рассмотрим процесс на примере платформы СИП, разработанной «Северсталью».
Сбор данных с производственной линии
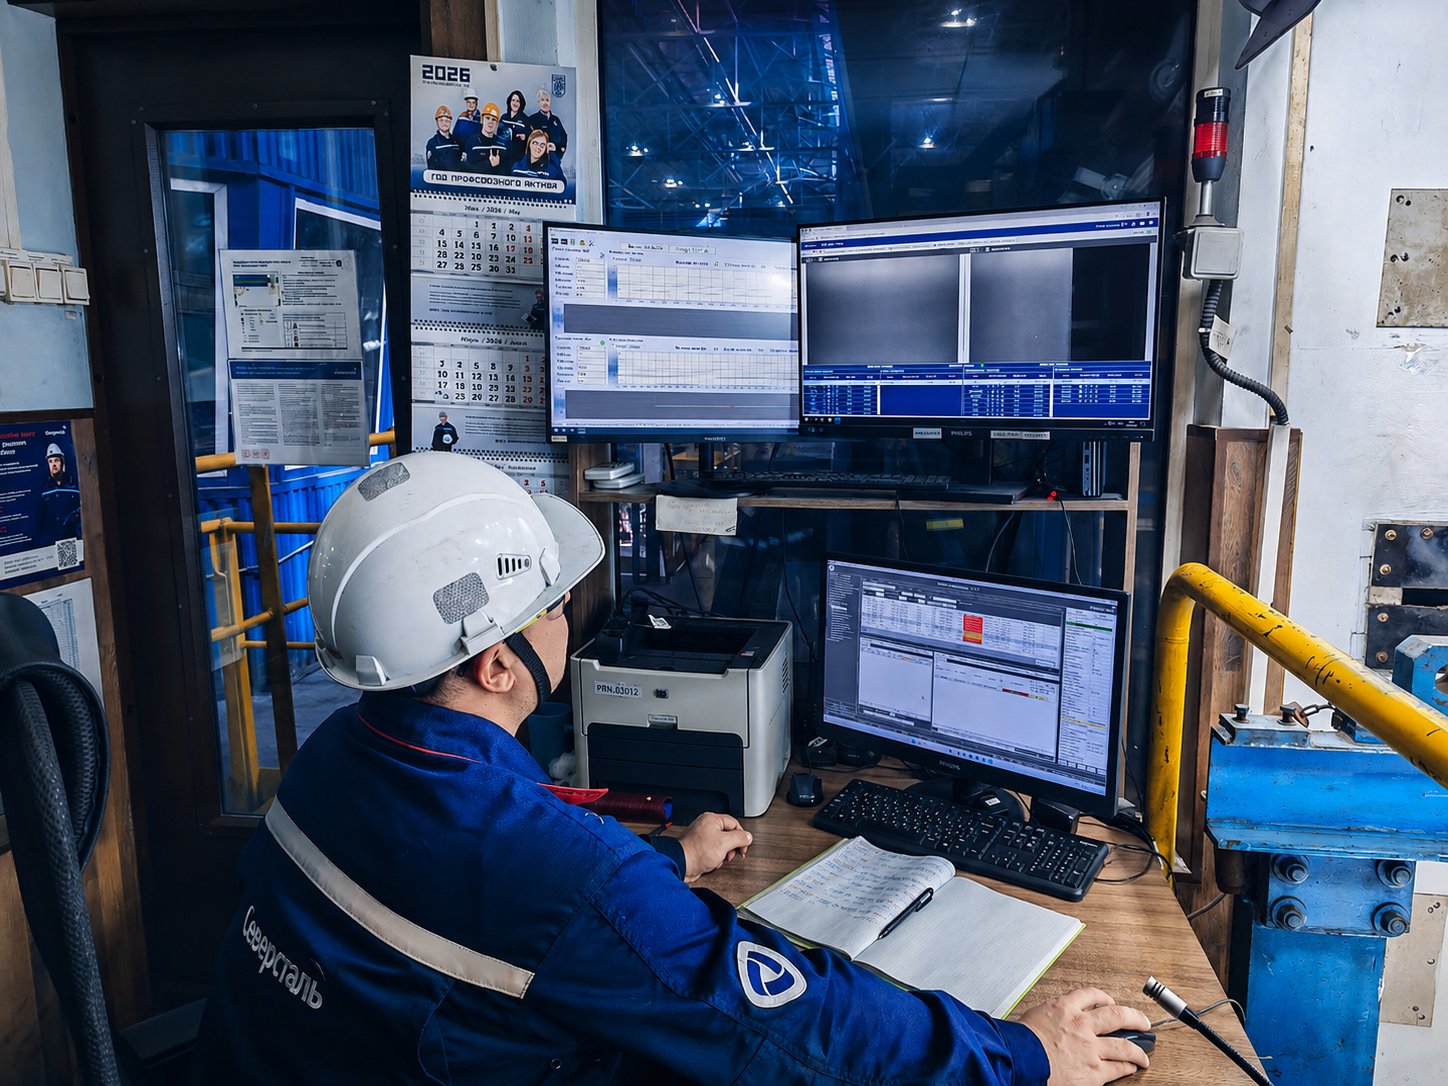
На агрегате размещают промышленные камеры, осветители и вычислительные серверы. Камеры снимают поверхность движущейся полосы, а система получает дополнительные сигналы от программируемых логических контроллеров (ПЛК) и оборудования сбора данных. Это помогает связать изображение с технологическим процессом и местоположением участка металла.
Скорость движения стальной полосы на производственном агрегате может достигать 20 м/с. В таких условиях человек физически не способен стабильно обнаруживать небольшие дефекты на всей контролируемой поверхности. Поэтому система автоматически обрабатывает изображения в реальном времени, выявляя и классифицируя повреждения непосредственно в процессе производства.
Обнаружение, классификация и оценка дефектов поверхности
Алгоритмы машинного зрения и нейросетевые модели обнаруживают отклонения и определяют их тип. При этом, для контроля и оценки качества изделия из металла важно не просто обнаружить повреждение, но и определить его характеристики. Именно они помогают установить, насколько дефект влияет на пригодность рулона для дальнейшего использования. Система фиксирует:
- Тип дефекта — царапина, пятно, повреждение кромки или другое отклонение. Разные виды дефектов по-разному влияют на качество продукции. Например, поверхностное пятно может быть допустимым для одного вида металлопроката, тогда как глубокая царапина способна ограничить его применение.
- Размер — длину, ширину и другие измеряемые параметры повреждения. Небольшой локальный дефект может не влиять на пригодность рулона, тогда как протяжённое повреждение способно стать причиной его отбраковки.
- Координаты и сторону полосы — точное расположение дефекта на поверхности металла. Это позволяет определить проблемный участок и оценить возможность его удаления. Например, повреждение у кромки в некоторых случаях можно устранить при последующей обрезке.
- Повторяемость — наличие одинаковых дефектов, возникающих через определённые интервалы. Такая закономерность может указывать на износ валков или другие нарушения в работе производственного оборудования, требующие проверки.
После распознавания дефектов система применяет алгоритмы постобработки. Они уточняют классификацию выявленных отклонений и помогают обнаруживать периодические повреждения, которые могут указывать на износ валков или технологические сбои.
Возможности автоматической инспекции на примере решений «Северстали»:
- СИП — обнаружение дефектов от 1 мм. Система также различает дефекты по цветовым характеристикам, что особенно важно при контроле металлопроката с повышенными требованиями к внешнему виду поверхности.
- ЭЛИС — обнаружение дефектов от 0,15 мм. Специализированное решение предназначено для задач, требующих высокой точности инспекции, в том числе при нестабильном освещении и других сложных условиях съёмки.
При этом важно также различать два этапа: обнаружение дефекта и оценку его допустимости: машинное зрение отвечает на вопрос, что и где обнаружено, а цифровая аттестация — соответствует ли рулон требованиям конкретного заказа.
Как формируется цифровая карта дефектов каждого рулона
Результаты инспекции объединяются в цифровую карту дефектов — электронное представление состояния контролируемой поверхности. Для каждого обнаруженного отклонения сохраняются его тип, размер, координаты и сторона полосы.
Цифровая карта дефектов позволяет:
- Увидеть распределение дефектов по длине рулона. Система показывает, где именно расположены выявленные повреждения и насколько часто они встречаются. Например, можно определить, сосредоточены ли дефекты в начале полосы или распределены по всей её длине.
- Быстро находить проблемные участки. Благодаря точным координатам специалисты могут определить расположение повреждения без повторного просмотра всей поверхности металла. Это особенно полезно, когда необходимо проверить конкретный участок или оценить возможность его удаления при дальнейшей обработке.
- Выявлять повторяющиеся повреждения. Если однотипные дефекты появляются через определённые интервалы, это может указывать на износ валков или другие нарушения в работе оборудования. Такая информация помогает технологам быстрее находить возможные причины брака и предотвращать его повторение.
- Возвращаться к результатам инспекции после завершения производства. Информация о выявленных дефектах сохраняется и может использоваться для последующего анализа. Например, при поступлении рекламации от покупателя специалисты смогут проверить, были ли аналогичные повреждения обнаружены на поверхности рулона ещё до отгрузки.
СИП формирует цифровую карту и показывает её оператору. Однако карта дефектов ещё не является заключением о годности: она фиксирует факты, которые далее нужно сопоставить с установленными критериями качества.
Как автоматика определяет годность рулона к отгрузке
Основной вопрос цифровой аттестации — не в том, есть ли на поверхности отклонения, а в том, допустимы ли они для конкретной продукции и её дальнейшего использования. Поэтому после инспекции результаты сопоставляются с правилами оценки качества.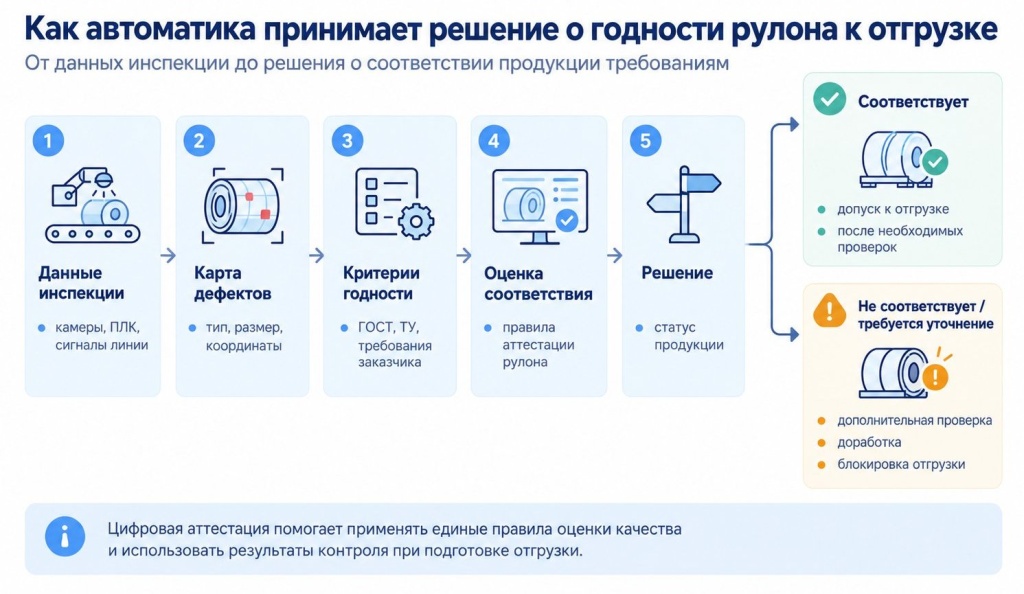
По каким критериям оценивается соответствие рулона требованиям
Критерии годности определяются видом металлопроката, применимыми ГОСТ, техническими условиями, спецификацией и требованиями покупателя. При цифровой аттестации система сопоставляет результаты инспекции с установленными правилами оценки качества. В зависимости от продукции могут учитываться следующие параметры:
- Вид дефекта и его влияние на дальнейшее применение металла. Разные повреждения могут по-разному сказываться на пригодности продукции. Например, поверхностное пятно может не препятствовать дальнейшей обработке металла, тогда как глубокая царапина способна повлиять на качество готовой детали.
- Размер, протяжённость и количество повреждений. При оценке учитывается не только наличие отдельных дефектов, но и их масштаб. Например, единичное небольшое повреждение может быть допустимым, тогда как многочисленные царапины на значительной части поверхности — основанием для дополнительной проверки или отклонения рулона.
- Расположение дефектов относительно кромок и лицевой поверхности. Один и тот же дефект может иметь разное значение в зависимости от того, где он находится. Например, повреждение кромки иногда можно устранить при обрезке, а аналогичный дефект на лицевой поверхности может сделать металл непригодным для изготовления изделий с высокими требованиями к внешнему виду.
- Плотность и периодичность дефектов. Система может учитывать количество повреждений на определённом участке полосы и характер их повторения. Например, большое количество мелких дефектов на ограниченной площади может оказаться критичнее единичного повреждения, а периодические нарушения — потребовать дополнительной проверки качества рулона.
- Дополнительные требования к сортаменту или конкретному заказу. Критерии могут различаться в зависимости от марки стали, типа поверхности, назначения продукции и условий поставки. Например, рулон для последующей технологической обработки может соответствовать установленным требованиям, тогда как металл с аналогичными характеристиками поверхности не подойдёт для производства деталей с декоративным покрытием.
Таким образом, наличие дефекта не всегда означает, что рулон непригоден к отгрузке. Решение зависит от совокупности выявленных характеристик и требований, которым должна соответствовать конкретная металлопродукция.
Важно: обнаружение и переклассификация дефектов ещё не означают, что рулон прошёл аттестацию. Для окончательного решения о годности необходимо учитывать не только состояние поверхности, но и другие нормируемые характеристики продукции — например, механические свойства, химический состав и результаты предусмотренных испытаний. Только совокупность необходимых данных позволяет подтвердить соответствие рулона установленным требованиям.
Какие решения могут приниматься по результатам цифровой аттестации
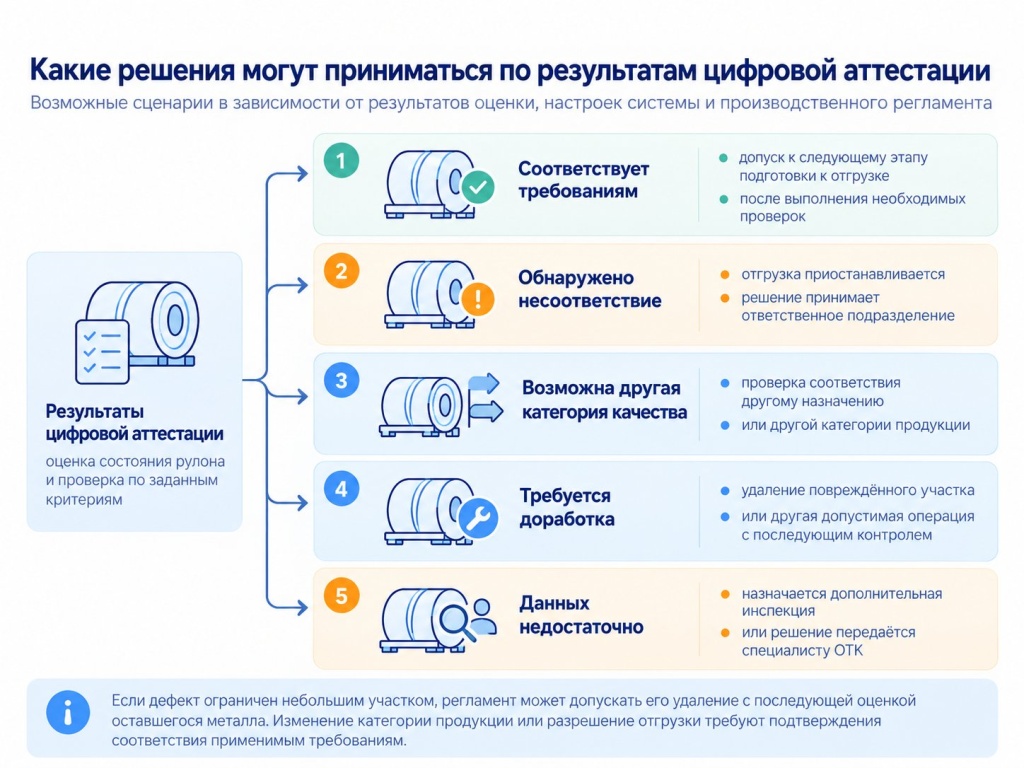
В зависимости от настроек и производственного регламента возможны несколько сценариев:
- Соответствует требованиям. Рулон допускается к следующему этапу подготовки к отгрузке после выполнения всех необходимых проверок.
- Обнаружено несоответствие. Отгрузка приостанавливается до рассмотрения результатов и решения ответственного подразделения.
- Возможна другая категория качества. Предприятие проверяет соответствие рулона требованиям другого назначения или категории.
- Требуется доработка. Повреждённый участок может быть удалён или проведена иная допустимая технологическая операция с последующим контролем.
- Данных недостаточно. Назначается дополнительная инспекция либо решение передаётся специалисту ОТК.
Например, если дефект ограничен небольшим участком, технологический регламент может допускать его удаление с последующей оценкой оставшегося металла. Но изменение категории продукции или разрешение отгрузки не могут происходить произвольно: требуется подтверждение соответствия применимым требованиям.
Внимание! Перечисленное описывает возможную организацию производственного процесса, а не гарантированный набор автономных функций любой конфигурации СИП.
Когда система принимает решение самостоятельно, а когда требуется участие ОТК
Возможны два базовых сценария.
- Автоматическое решение. Если критерии формализованы, все необходимые данные получены и регламент допускает автоматизированное присвоение статуса, интегрированная система может разрешить дальнейшую подготовку рулона к отгрузке.
- Рекомендация специалисту. Система фиксирует дефекты, выполняет предусмотренную оценку и передаёт заключение в ОТК. Ответственный сотрудник принимает или подтверждает решение, особенно при сложных дефектах, необычных условиях заказа и неоднозначных данных.
На производстве эти подходы могут сочетаться: типовые случаи проходят автоматически, а спорные направляются на ручное рассмотрение. Такой подход ускоряет контроль качества перед отгрузкой, сохраняя участие специалиста там, где оно необходимо.
Как результаты цифровой аттестации используются при подготовке рулона к отгрузке
После оценки качества информация о рулоне должна быть доступна не только специалистам, которые проводят инспекцию, но и другим подразделениям предприятия — производству, ОТК, складу и логистике. Это необходимо, чтобы все участники процесса располагали актуальными сведениями о состоянии продукции и могли учитывать их при подготовке отгрузки.
Для этого результаты цифровой инспекции могут передаваться в MES (систему управления производством), ERP (систему управления ресурсами предприятия) и другие информационные системы.
Передача результатов контроля в производственные системы
При соответствующей интеграции предприятие может использовать данные цифровой аттестации для решения нескольких задач:
- Связывать результаты инспекции с конкретным рулоном и производственным заказом. Информация о выявленных дефектах и результатах оценки качества сохраняется вместе с идентификатором продукции. Например, при необходимости специалисты смогут установить, какие проверки проходил определённый рулон и к какой партии он относится.
- Передавать актуальный статус качества в учётные системы. После завершения аттестации информация о состоянии рулона может автоматически обновляться в MES или ERP. Например, если продукция признана годной, система зафиксирует соответствующий статус, доступный сотрудникам склада и логистики.
- Предотвращать отгрузку продукции, не прошедшей необходимые проверки. Интеграция позволяет учитывать статус качества при формировании отгрузочных заданий. Например, рулон, направленный на дополнительную инспекцию, может быть временно исключён из перечня продукции, доступной для отгрузки.
- Использовать результаты контроля при подготовке документации для покупателя. Данные о характеристиках продукции, проведённых проверках и результатах аттестации могут передаваться в системы, отвечающие за оформление сопроводительных документов. Это сокращает необходимость повторного ручного ввода информации.
- Сохранять историю качества для последующего анализа. Производственные подразделения могут использовать накопленные сведения для выявления закономерностей и оценки стабильности технологических процессов. Например, сравнение результатов инспекции разных партий помогает обнаруживать повторяющиеся отклонения и определять участки производства, требующие внимания.
Таким образом, интеграция позволяет использовать результаты цифровой аттестации не только для оценки качества отдельного рулона, но и для управления последующими производственными и логистическими операциями.
Платформа СИП предусматривает открытые API и возможность интеграции со смежными информационными системами предприятия. Конкретные сценарии обмена данными и автоматизации операций определяются при внедрении с учётом действующей ИТ-инфраструктуры и производственных регламентов.
Как данные цифровой аттестации используются при оформлении документов о качестве
Результаты автоматизированного контроля могут использоваться не только внутри предприятия, но и при подготовке документации, сопровождающей поставку металлопроката. Однако важно различать несколько видов информации и документов:
- Цифровая карта дефектов — содержит сведения о выявленных повреждениях поверхности конкретного рулона, включая их тип, размеры и расположение. Она позволяет изучить результаты инспекции, но не подтверждает соответствие продукции всем установленным требованиям.
- Цифровой паспорт продукции — объединяет электронные сведения о конкретной единице металлопродукции. В зависимости от реализации он может включать данные о производстве, характеристиках металла, результатах испытаний, проверках качества и перемещениях рулона.
- Документ о качестве металлопроката — оформляется изготовителем и содержит сведения, необходимые для подтверждения соответствия поставляемой продукции установленным требованиям. В зависимости от применимой документации и условий заказа он может называться паспортом или сертификатом качества.
Важно: цифровая карта дефектов и цифровой паспорт продукции могут дополнять установленную документацию, но сами по себе не заменяют документ о качестве.
Требования к документам о качестве металлопродукции установлены в ГОСТ 7566-2018 «Металлопродукция. Правила приемки, маркировка, упаковка, транспортирование и хранение». Согласно пункту 4.3.1 стандарта, каждую отгружаемую партию сопровождают документом о качестве, вид которого определяется условиями заказа и применимыми нормативными требованиями.
При наличии соответствующей интеграции результаты цифровой аттестации могут использоваться при формировании такого документа. Например, система оформления документации может получать сведения о результатах контроля и идентификаторах продукции из производственных информационных систем.
При этом возможность передачи данных не означает автоматического формирования документа о качестве. Для этого необходимы отдельные настройки, согласованные источники информации и процедуры оформления, предусмотренные на предприятии.
Как цифровая аттестация снижает производственные потери и количество рекламаций
Ошибки при оценке рулонного проката могут приводить к возвратам, доработке, затратам на перевозку и спорным ситуациям с покупателями. Использование данных автоматизированной инспекции помогает снизить такие риски.
- Предупреждение поставок с несоответствиями. Дефекты обнаруживаются на производстве, а сведения о них могут влиять на решение об отгрузке.
- Более точное использование продукции. Информация о месте и характере повреждений помогает определить возможность доработки или другого допустимого применения без необоснованной отбраковки.
- Ускорение рассмотрения рекламаций. Сохранённая история показывает, какие дефекты фиксировались до поставки, хотя сама по себе не доказывает причину повреждения.
- Выявление технологических проблем. Периодические дефекты могут служить поводом проверить валки и другое оборудование.
- Снижение влияния человеческого фактора. Единые критерии позволяют устойчивее оценивать повторяющиеся ситуации.
Практические результаты внедрения технологий автоматической инспекции подтверждаются опытом «Северстали». На предприятиях компании эксплуатируются 14 систем контроля качества поверхности металлопроката. Их применение позволило сократить количество претензий со стороны клиентов более чем на 30%, а экономический эффект от снижения рекламаций превысил 200 млн рублей.
Фактическая эффективность внедрения зависит от особенностей производства, используемого оборудования, сортамента продукции и организации процессов контроля качества.
Как внедрить цифровую аттестацию металлопроката на производстве
Начать стоит с оценки существующего контроля качества: какие дефекты наиболее критичны, по каким правилам принимают решение о годности и какие данные уже собираются на агрегатах. После этого выбирают подходящую систему инспекции и определяют необходимые интеграции.
В продуктовой линейке «Северстали» предусмотрены три сценария:
- ВЕРА — обновление программного обеспечения на действующих камерах и серверах, когда аппаратная инфраструктура ещё пригодна для использования.
- СИП — полноценный программно-аппаратный комплекс с промышленными камерами, вычислительными серверами, контроллерами и собственным ПО.
- ЭЛИС — специализированный комплекс для высоких требований к обнаружению мелких дефектов и сложных условий съёмки.
Пример поэтапной модернизации — внедрение решений «Северстали» на агрегате НТА-3. Сначала здесь использовалась ВЕРА для обновления программного обеспечения существующей системы инспекции, а затем перешли на комплекс СИП. Такой подход позволяет постепенно развивать систему автоматического контроля качества: сначала модернизировать программную часть без полной замены оборудования, а затем расширить возможности инспекции за счёт внедрения нового программно-аппаратного комплекса.
Важно! При планировании проекта важно предусмотреть не только установку оборудования, но и дальнейшее сопровождение:
- настройку моделей под сортамент и характерные дефекты;
- интеграцию с производственными системами и процессом принятия решений;
- мониторинг качества работы алгоритмов;
- дообучение моделей при изменении условий производства.
Ценность цифровой аттестации появляется тогда, когда результаты инспекции влияют на реальные производственные решения, а не остаются отдельным отчётом оператора.
Подробнее о возможностях автоматической инспекции поверхности и цифровой аттестации продукции — на странице платформы инспекции «Северстали».
Часто задаваемые вопросы
Какой документ свидетельствует о качестве металлопроката?
Основным документом, подтверждающим качество металлопроката, является паспорт качества (документ о качестве), который выдаёт завод-изготовитель на конкретную партию продукции. Он подтверждает соответствие металла установленным требованиям ГОСТ, технических условий и заказа.
В зависимости от вида продукции и типа документа в нём указывают:
- наименование производителя и марку стали;
- номер плавки и партии металлопроката;
- размеры и характеристики продукции;
- химический состав и механические свойства;
- результаты проведённых испытаний и контроля качества.
Согласно ГОСТ 7566-2018, каждую отгружаемую партию металлопродукции сопровождают документом о качестве. Его конкретный вид определяется условиями заказа и применимыми нормативными требованиями.
При этом паспорт качества изготовителя не следует путать с сертификатом соответствия, который оформляют в рамках отдельной процедуры сертификации, если она предусмотрена для конкретной продукции.
Что такое цифровой паспорт продукции?
Это электронный набор данных о конкретной единице продукции: идентификаторе, характеристиках, производственных операциях, испытаниях и контроле качества. Для рулонной стали в такой паспорт может входить карта дефектов.
Однако карта отражает прежде всего состояние поверхности и не заменяет весь паспорт.
Что такое паспорт качества рулона стали?
Паспорт качества рулона стали — это документ изготовителя, содержащий сведения о характеристиках металла и результатах заводского контроля. Он позволяет подтвердить соответствие продукции установленным требованиям и определить, к какой партии или плавке относится поставленный рулон.
В зависимости от вида документа, марки стали и требований к продукции в паспорте указывают:
- Данные изготовителя и заказа — наименование предприятия, заказчика, номер заказа и дату оформления документа.
- Идентификационные сведения — номер плавки, партии и другие обозначения, позволяющие установить происхождение металла.
- Характеристики рулона — марку стали, толщину, ширину, массу и другие предусмотренные параметры.
- Химический состав — содержание углерода, марганца, кремния и других элементов, если эти сведения предусмотрены для соответствующего вида документа.
- Механические свойства — например, предел текучести, временное сопротивление разрыву и относительное удлинение, если такие показатели нормируются.
- Результаты контроля и испытаний — сведения, подтверждающие соответствие продукции установленным требованиям.
В каком формате предоставляется документ? Согласно пункту Б.3.4 ГОСТ 7566-2018., оригинал документа о качестве предоставляется на бумаге, если стороны не согласовали иное. Копии могут передаваться на бумажном носителе или в электронном виде, в том числе как сканированные документы.
Таким образом, паспорт качества позволяет покупателю проверить характеристики поставленного металлопроката и установить его происхождение, а данные цифровой аттестации могут дополнять документ более подробной информацией о состоянии поверхности рулона.
В каких случаях предоставляется паспорт качества?
Согласно ГОСТ 7566-2018 «Металлопродукция. Правила приемки, маркировка, упаковка, транспортирование и хранение», каждую отгружаемую партию металлопродукции сопровождают документом о качестве. Требования к его оформлению и передаче покупателю установлены в разделе 4.3 и приложении Б стандарта.
- При поставке металлопроката от производителя. Изготовитель предоставляет покупателю документ о качестве, подтверждающий соответствие продукции установленным требованиям. Согласно пункту 4.3.1 ГОСТ 7566-2018, вид документа согласовывают в заказе, а если он не указан, его выбирает изготовитель, если нормативная документация не предусматривает иного.
- При продаже через металлобазу или посредника. Покупателю передают оригинал документа изготовителя или его заверенную копию. Если поставляется только часть исходной партии, в копии должны быть отмечены фактически поставляемая продукция и её объём. Такой порядок установлен пунктами Б.3.2–Б.3.3 стандарта.
- При поставке нескольких рулонов одной партии. Отдельный паспорт на каждый рулон не всегда требуется: документ может оформляться на партию. Кроме того, пункт 4.3.2 допускает оформление одного документа для нескольких партий, одновременно поставляемых одному заказчику в одном транспортном средстве, при условии указания необходимых сведений о каждой партии.
- При запросе дополнительных сведений покупателем. К документу о качестве могут прилагаться записи о результатах контроля и документы, обеспечивающие идентификацию и прослеживаемость металлопродукции. Такая возможность предусмотрена пунктом Б.3.1. Например, стороны могут согласовать передачу дополнительных результатов испытаний или электронной карты дефектов рулона.
Можно ли использовать данные цифровой инспекции при рассмотрении рекламации покупателя?
Да. Сохранённая история позволяет установить, какие дефекты были зафиксированы на конкретном рулоне во время производства, и сопоставить их с претензией покупателя. Однако для установления причины повреждения могут потребоваться дополнительные сведения о перевозке, хранении и дальнейшей обработке металла. Карта дефектов — важный источник фактов, но не единственное доказательство.
Можно ли передать покупателю электронную карту дефектов вместе с документацией на рулон?
Да, если это предусмотрено возможностями информационной системы и согласовано с покупателем. Например, карта может помочь планировать раскрой или учитывать расположение локальных поверхностных отклонений.
В пункте Б.3.1 ГОСТ 7566-2018 указано, что к документу о качестве могут прилагаться документы об идентификации и прослеживаемости металлопродукции и/или записи о результатах её контроля. Электронная карта может использоваться как дополнительный материал при соблюдении согласованного порядка передачи данных, но не заменяет обязательный документ о качестве.
Как организовать прослеживаемость качества металлопроката от производственного агрегата до покупателя?
Основой служит единый идентификатор рулона и связь записей между производственными и учётными системами. Практически это означает последовательное сохранение данных:
- Номер рулона, партия и сведения о производственном агрегате.
- Результаты инспекции поверхности и других обязательных проверок.
- Решение о годности, доработке или дополнительном контроле.
- Складские операции и возможное разделение исходного рулона.
- Отгрузочное задание, сведения о получателе и документ о качестве.
Если рулон разделяют на несколько частей, следует сохранять связь дочерних единиц с исходным материалом. Тогда предприятие сможет восстановить историю качества и после отгрузки.
Нужно ли повторно проверять рулон после длительного хранения на складе?
Не всегда. Необходимость проверки зависит от условий хранения, состояния упаковки, вида металлопроката, требований документации и договора. Если обнаружены коррозия, следы влаги, повреждения упаковки или механические воздействия, дополнительный осмотр может быть необходим.
Особенно внимательно оценивают продукцию с покрытиями и металл, чувствительный к нарушению условий хранения. Первоначальная карта дефектов полезна для сравнения состояния поверхности до и после хранения, но при наличии признаков повреждения не заменяет повторный контроль.
Цифровая аттестация связывает инспекцию поверхности с критериями годности и дальнейшими решениями о судьбе рулона. Максимальную пользу предприятие получает тогда, когда результаты автоматического контроля не остаются отдельными записями, а используются ОТК, производством, складом и службами отгрузки в едином процессе управления качеством.